


Penutupan pabrik karena gulungan yang retak memerlukan biaya lebih dari sekadar waktu henti. Ketika gulungan tersebut dijadwalkan untuk direkondisi tetapi rencana pemeliharaannya terlambat, reaksi berantai mempengaruhi operasi pengecoran, penggulungan, dan penyelesaian. Sebagian besar rolling mill tidak kekurangan pekerjaan pemeliharaan, namun seringkali tidak memiliki program pemeliharaan roll yang jelas yang menyelaraskan kemampuan peralatan dengan prioritas produksi. Program formal mengubah pertanyaan dari "roll mana yang gagal selanjutnya" menjadi "roll mana yang mendapat layanan sebelum gagal, dan mesin mana yang melakukan layanan tersebut dengan andal."
Program pemeliharaan gulungan yang praktis bukanlah prosedur yang kaku. Ini adalah kerangka keputusan yang membantu pabrik baja melindungi gulungan bernilai tertinggi, menjadwalkan servis yang tepat pada waktu yang tepat, dan memilih peralatan mesin yang benar-benar dapat mengembalikan gulungan ke toleransi dan kondisi permukaan yang diharapkan.
Kegagalan gulungan yang tidak terduga sering kali merupakan gejala dari pendekatan pemeliharaan informal. Jika gulungan hanya diganti ketika retakan muncul atau cacat permukaan terdeteksi, pabrik akan menanggung dampak penuh terhadap produksi, kualitas produk, dan biaya inventaris. Alternatifnya adalah merencanakan keausan gulungan, melacaknya secara sistematis, dan menyediakan peralatan yang diperlukan untuk mengatasi hal tersebut sebelum mengganggu jadwal penggulungan.
Gulungan bukanlah barang habis pakai seperti halnya sisipan pemotong atau bantalan. Ini adalah komponen berat dan bernilai tinggi yang masa pakainya bergantung pada beberapa faktor yang saling berinteraksi: beban penggulungan, kecepatan, suhu, komposisi material, dan kualitas pekerjaan rekondisi. Perencanaan pemeliharaan yang realistis dimulai dengan melacak variabel-variabel ini untuk setiap jalur kritis. Tanpa catatan riwayat roll, setiap keputusan pemeliharaan hanya bersifat perkiraan, dan konsekuensi dari perkiraan tersebut dapat mencapai output seluruh pabrik.
Salah satu contoh: gulungan kerja yang tidak diawasi secara ketat dapat menimbulkan cacat permukaan yang masih cukup kecil untuk diperbaiki dengan penggerindaan ringan. Jika terlambat ditangkap, gulungan yang sama memerlukan pembuangan material yang jauh lebih banyak, sehingga memperpendek diameter yang dapat digunakan, mengurangi jumlah siklus rekondisi yang tersisa, dan pada akhirnya membuat penggantian diperlukan lebih cepat. Program pemeliharaan roll yang dijalankan dengan benar mengubah pola ini dengan menetapkan interval inspeksi berdasarkan data operasional nyata, bukan jadwal samar-samar yang terlalu mudah dikesampingkan.
Konversi dari perilaku run-to-failure ke pemeliharaan terencana memberi pabrik gambaran ketersediaan gulungan yang dapat diprediksi. Dalam lingkungan baja berat, setiap perubahan gulungan yang tidak terduga menimbulkan biaya yang melebihi biaya kru pemeliharaan. Penutupan ini juga dapat mengganggu jalur tandem, menunda jadwal pengecoran, atau memerlukan pemanasan ulang tambahan pada pelat. Dengan program yang terencana, kejadian-kejadian ini menjadi bagian dari kalender operasional pabrik dan bukan kejadian darurat yang menyita waktu manajemen setiap minggunya.
Program suara tidak disalin dari pabrik lain. Hal ini memperhitungkan populasi gulungan, pola keausan spesifik pabrik, kapasitas permesinan yang tersedia, dan kendala komersial dari produk yang digulung. Struktur inti umumnya mencakup empat elemen: inventarisasi dan klasifikasi gulungan, pemilihan strategi pemeliharaan, inspeksi dan pemantauan kondisi, dan pelaksanaan dengan peralatan khusus.
Langkah pertama adalah mengetahui gulungan mana yang memiliki risiko paling tinggi. Sebuah gulungan mungkin penting karena secara langsung mempengaruhi kualitas strip, atau karena merupakan item yang paling mahal dalam kelompoknya, atau karena memerlukan waktu tunggu yang lama untuk mendapatkannya. Mulailah dengan tabel klasifikasi berdasarkan nilai dan tingkat kesulitan penggantian. Matriks sederhana tersebut memungkinkan untuk memusatkan sumber daya di mana kegagalan akan menyebabkan kerugian terbesar.
| Klasifikasi | Kenakan tingkat keparahan | Biaya penggantian | Pendekatan pemeliharaan yang direkomendasikan |
|---|---|---|---|
| Gulungan kritis | Tinggi dan sering | Tinggi | Periksa pada interval tetap; segera rekondisi ketika mendekati batas toleransi |
| Gulungan kerja standar | Sedang dan dapat diprediksi | Sedang | Rekondisi preventif berdasarkan tonase yang dihasilkan |
| Gulungan cadangan | Siklus rendah tapi panjang | Sangat tinggi | Pemantauan berbasis kondisi dengan servis siklus panjang yang terencana |
| Gulungan cadangan | Variabel | Rendah | Putar ke servis selama rekondisi gulungan utama |
Tidak semua gulungan harus dipelihara dengan cara yang sama. Dalam terminologi pemeliharaan, ada beberapa strategi luas:
Di banyak pabrik, sistem berjenjang merupakan sistem yang paling baik. Roll cadangan bernilai tinggi dapat dipantau dengan pendekatan berbasis kondisi, roll kerja dengan riwayat keausan yang kuat dapat mengikuti interval pencegahan, dan roll bernilai rendah yang memiliki pengaruh kecil pada produk akhir dapat diservis secara reaktif. Intinya bukanlah memilih strategi yang paling canggih untuk setiap roll, tetapi menghabiskan jam pemeliharaan di tempat yang memiliki efek paling besar.
Salah satu bagian paling praktis dari program pemeliharaan roll adalah menentukan batasan yang memicu servis. Misalnya, jika gulungan kerja mempunyai toleransi diameter 0,05 mm dan batas kekasaran permukaan Ra 0,4 μm, angka-angka ini harus ditulis dan disesuaikan dengan kemampuan pengukuran bengkel. Hal yang sama berlaku untuk kelurusan dan konsentrisitas. Toleransi harus dipilih agar mesin penggiling atau mesin bubut milik pabrik dapat mencapainya secara konsisten, bukan nilai yang diinginkan secara teknis namun secara operasional di luar jangkauan.
Menetapkan nilai penerimaan yang jelas akan mencegah terjadinya perdebatan umum antara tim produksi dan pemeliharaan: keinginan untuk menjalankan proses lebih lama versus kebutuhan untuk menjaga kualitas permukaan tetap stabil. Ketika angka-angka ditentukan dalam program, negosiasi digantikan dengan latihan rutin.
Rencana pemeliharaan hanya akan efektif jika peralatan yang digunakan untuk melaksanakannya. Ketika sebuah gulungan dikeluarkan dari garis, gulungan tersebut harus diputar, digiling, atau dibuat ulang hingga kondisi yang mendekati gulungan baru. Untuk pabrik baja, hal ini sering kali berarti mengerjakan bagian yang besar, keras, atau rumit dengan toleransi yang sangat ketat. Peralatan yang digunakan dapat berupa mesin bubut konvensional yang dioperasikan oleh pengrajin terampil, atau terintegrasi seperti sistem CNC yang menjaga diameter dan permukaan akhir dalam batas yang dikontrol dengan ketat. Pilihan ini memengaruhi konsistensi gulungan yang dipulihkan dan waktu yang diperlukan untuk setiap siklus rekondisi.
Pembalikan gulungan yang kasar dan selesai merupakan inti dari proses rekondisi. Mesin bubut gulungan CNC khusus dapat menghilangkan lapisan yang rusak dengan akurasi dimensi yang dapat diprediksi, sekaligus memperbaiki profil gulungan dan meningkatkan permukaan akhir. Untuk pabrik yang menangani gulungan berat dan besar, mesin bubut itu sendiri harus memiliki kekakuan, kekuatan spindel, dan kapasitas penjepitan yang sesuai. Saat mempertimbangkan sebuah mesin, perhatikan tidak hanya ayunan maksimum dan jarak tengahnya, namun juga kemampuannya menjaga keakuratan pada pemotongan terputus-putus dan kedalaman pemotongan yang bervariasi, yang biasa terjadi saat mengkondisikan ulang gulungan tempa atau gulungan tuang.
 Mesin Bubut Gulungan CNC untuk Pembubutan dan Rekondisi Gulungan Mesin bubut gulungan CNC ini cocok untuk pembubutan gulungan yang kasar dan selesai, menghilangkan lapisan yang rusak sekaligus memperbaiki profil dan meningkatkan penyelesaian permukaan. Ini dirancang dengan kekakuan dan kekuatan spindel untuk menangani gulungan yang berat dan besar, menjaga akurasi dalam pemotongan terputus. Lihat Produk →
Cincin rol, yang mengalami tekanan kontak paling parah, sering kali memerlukan penggerindaan, bukan sekadar pembubutan. Mesin gerinda cincin rol vertikal dapat mencapai akurasi dimensi tinggi dan kualitas permukaan yang diperlukan untuk menjaga kinerja cincin. Hal ini juga membantu memperpendek siklus rekondisi dengan memberikan operator platform stabil yang tidak mengurangi konsentrisitas atau pola sebelum ring kembali ke pabrik. Penggilingan sering kali merupakan tahap akhir yang menentukan apakah cincin rekondisi mencapai kekasaran permukaan dan toleransi profil yang diperlukan.
 Mesin Penggiling Cincin Rol CNC Vertikal untuk Penggilingan Presisi Mesin gerinda vertikal ini khusus untuk menggiling cincin rol tungsten karbida yang digunakan dalam produksi kawat berkecepatan tinggi. Ini menawarkan penggilingan lingkaran luar dan alur R-pass yang kasar, semi-halus, halus, dan tanpa percikan, dengan efisiensi tinggi dan desain tertutup sepenuhnya untuk meningkatkan lingkungan pemrosesan. Lihat Produk →
Jika roll ring memerlukan volume material yang lebih besar untuk dihilangkan, proses pembubutan harus kuat dan stabil. Mesin bubut cincin rol CNC tugas berat yang dapat bekerja pada torsi tinggi sambil mempertahankan tingkat getaran yang dapat diterima dapat memangkas waktu pemrosesan secara signifikan. Untuk bengkel pemeliharaan internal pabrik baja, kemampuan untuk beralih antara roll dan roller ring tanpa mengorbankan kualitas permukaan merupakan keuntungan besar. Hal ini juga mengurangi kebutuhan pengiriman suku cadang ke bengkel luar, sehingga menambah waktu tunggu dan biaya pengiriman pada setiap siklus pemeliharaan.
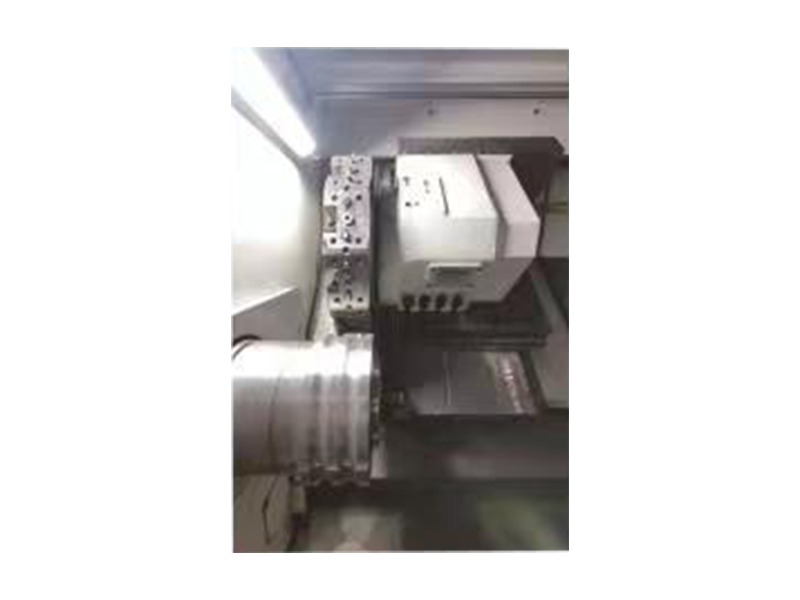 Tinggi-Speed Steel Roller Rings CNC Roller Ring Lathe Mesin bubut cincin rol CNC tugas berat ini dibuat untuk pembubutan cincin rol dengan torsi tinggi, memungkinkan pembuangan volume material yang lebih besar secara efisien sambil menjaga stabilitas dan kualitas permukaan. Hal ini memungkinkan bengkel internal untuk beralih antara gulungan dan cincin tanpa mengurangi hasil akhir. Lihat Produk →
Program pemeliharaan gulungan yang diterapkan dalam semalam tanpa pelacakan atau umpan balik jarang berhasil. Selama tahun pertama, pabrik biasanya menyempurnakan program seiring dengan akumulasi data nyata. Interval penjadwalan awal dapat disesuaikan, kriteria inspeksi dapat diperketat, dan daftar peralatan dapat ditinjau untuk memutuskan apakah satu mesin dapat mencakup beberapa tugas atau apakah unit terpisah diperlukan untuk jenis gulungan tertentu.
Kuncinya adalah membuat setiap langkah dapat diukur: mencatat jumlah gulungan yang direkondisi, mengukur waktu antara siklus rekondisi, dan membandingkan frekuensi kegagalan yang tidak direncanakan sebelum dan sesudah rencana tersebut diterapkan. Metrik ini memberikan laba atas investasi yang mudah dijelaskan kepada manajemen pabrik. Mereka juga membantu pabrik memutuskan kapan harus berinvestasi pada mesin tambahan, seperti mesin bubut CNC yang lebih besar atau pusat penggilingan yang lebih otomatis.
Saat program berjalan, pabrik berpindah dari posisi reaktif ke posisi terencana. Bengkel pemeliharaan bukan lagi tempat perbaikan darurat tiba tanpa peringatan. Sebaliknya, lokakarya menjadwalkan pekerjaannya sendiri berdasarkan jadwal yang berjalan, dan populasi yang hadir menjadi satu lagi sumber daya yang dapat dikelola dengan visibilitas dan keyakinan.
Program pemeliharaan gulungan untuk pabrik baja bukanlah sebuah dokumen tunggal. Merupakan suatu sistem yang menghubungkan kondisi roll, jadwal kerja mill, dan kemampuan peralatan yang melakukan rekondisi. Program yang paling efektif dibuat dari data operasi nyata, bukan dari template umum. Mereka memulai dengan klasifikasi yang jelas mengenai kekritisan roll, kemudian menerapkan strategi pemeliharaan yang sesuai dengan risiko sebenarnya, dan akhirnya mengandalkan mesin yang dapat mencapai toleransi secara berulang.
Mulailah dengan sekelompok gulungan kecil namun penting dan jalankan program tersebut selama beberapa bulan. Gunakan hasilnya untuk memperluas peluncuran ke seluruh lini. Pendekatan langkah demi langkah ini memberikan kepercayaan diri yang cukup bagi tim pemeliharaan untuk mengotomatiskan proses di kemudian hari dan mencegah kesalahan yang sangat umum dalam mencoba memperkenalkan sistem yang sangat formal dalam semalam di pabrik yang selalu bekerja secara reaktif.
Hasilnya adalah pabrik dimana kegagalan roll tidak lagi merupakan keadaan darurat, dimana siklus rekondisi lebih pendek dan lebih konsisten, dan dimana mesin yang digunakan untuk pemeliharaan dipilih untuk menghasilkan presisi yang dibutuhkan oleh operasi rolling modern.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:Jalan Tiantong No.99, Kota Nantong, Provinsi Jiangsu.
Adegan pabrik
Copyright@ Jiangsu Dingshun Alat Mesin Tugas Berat Co., Ltd. Semua Hak Dilindungi Undang-undang.


